-
Thông tin E-mail
qd158@goodtechwill.com
-
Điện thoại
15066169235
-
Địa chỉ
Phòng 101, Tòa nhà 19, Huixin Garden, Qingdao Netgu, Số 8 Tongshun Road, Khu công nghệ cao, Thanh Đảo, Sơn Đông
Về chúng tôi
High Tech Scientific Instruments (Qingdao) Co., Ltd. (High Speed Rail Testing Instruments)
Thử nghiệm polymer PVT trong ứng dụng vật liệu phi kim loại cho xe hơi
Ngày:2025-08-25Đọc:3
Trang chủPVT thử nghiệm ứng dụng vật liệu phi kim loại cho xe hơi
Dụng cụ kiểm tra đường sắt cao tốc
Chọn Để: Với nhu cầu thị trường tiếp tục mở rộng, yêu cầu về hiệu suất của vật liệu mới ngày càng cao, quá trình chuyển đổi vật liệu thành sản phẩm đi kèm với sự thay đổi về nhiệt độ, áp suất, khối lượng, các thông số này đóng một vai trò rất quan trọng đối với hình dạng cuối cùng của sản phẩm, làm thế nào để giám sát quá trình hình thành sản phẩm để phân tíchSự thay đổi của trạng thái P-V-T và mối quan hệ chất lượng của các sản phẩm tương ứng, do đó thông qua việc điều chỉnh các thông số quá trình để có được sản phẩm chất lượng cao, bài viết này thông qua việc trình bày công nghệ thử nghiệm polymer PVT, hy vọng có thể giúp phát triển và ứng dụng sản xuất vật liệu mới và các sản phẩm của nó, góp phần vào sự phát triển của xe năng lượng mới.
Từ khóa: Vật liệu phi kim loại dùng cho xe, ép phun thành hình,Kiểm tra PVT;
Một, lời mở đầu:
Với sự phát triển liên tục của ngành công nghiệp ô tô năng lượng mới, các yêu cầu đối với vật liệu phi kim loại ô tô hướng tới độ chính xác cao, chức năng cao, trọng lượng nhẹ, chi phí thấp và giá trị gia tăng cao, nhưng tốc độ phát triển vật liệu mới hiện nay là xa so với nhu cầu của thị trường, độ chính xác kích thước, độ chính xác trọng lượng, ổn định công việc và các vấn đề khác xuất hiện trong quá trình chuyển đổi vật liệu thành sản phẩm chính xác cần được giải quyết công nghệ thuận tiện và hiệu quả hơn.
của polymerCác thông số PVT, tức là sự tương tác giữa áp suất (P), thể tích (V), nhiệt độ (T) của polymer, là tính chất cơ bản của polymer, đóng một vai trò rất quan trọng trong sản xuất, chế biến và ứng dụng polymer, v.v. [1]。bởi polymerSơ đồ đường cong quan hệ PVT có thể nhận được ảnh hưởng của nhiệt độ, áp suất đối với thể tích cụ thể của polymer và hiểu trực quan mật độ polymer, thể tích cụ thể, khả năng nén, hệ số giãn nở thể tích, phương trình trạng thái, v.v. Thông qua nghiên cứu về mối quan hệ polymer PVT, có thể thu được các hiện tượng liên quan đến áp suất, mật độ, nhiệt độ và như vậy trong quá trình đúc phun, phân tích nguyên nhân gây ra các khuyết tật như cong vênh, co ngót, bong bóng, điểm không hoàn hảo và các khuyết tật khác trong chế biến sản phẩm, xây dựng các thông số kỹ thuật tốt nhất nhanh hơn, do đó có được sản phẩm chất lượng cao. Do đó, cần có dữ liệu PVT chính xác và thực tế hơn để dự đoán, đánh giá, tối ưu hóa và tính toán chính xác hơn.
Hai,Nguyên tắc thử nghiệm PVT:
Trang chủThiết bị kiểm tra PVT chủ yếu bao gồm hộp mực thử nghiệm, hệ thống truyền động thử nghiệm, hệ thống điều khiển làm mát làm ấm, cảm biến và hệ thống phân tích thu thập dữ liệu và các bộ phận khác. Khi thử nghiệm, một lượng polymer cố định theo nhiệt độ thiết lập để làm ấm hoặc làm mát, tùy chọn để sử dụng điều khiển nhiệt độ tốc độ, sử dụng một lượng tương tự của luồng không khí làm mát để tăng độ chính xác của kiểm soát nhiệt độ, sử dụng động cơ servo để điều khiển pít tông áp lực theo áp suất thiết lập để duy trì áp suất không đổi, và sau đó sử dụng thước đo raster chính xác cao để cảm nhận sự thay đổi thể tích khi nhiệt độ polymer thay đổi khi giãn nở hoặc co lại, quá trình đảm bảo độ kín của hệ thống, ngăn chặn rò rỉ và không khí xâm nhập, để có được mật độ, tỷ lệ và dữ liệu khác.
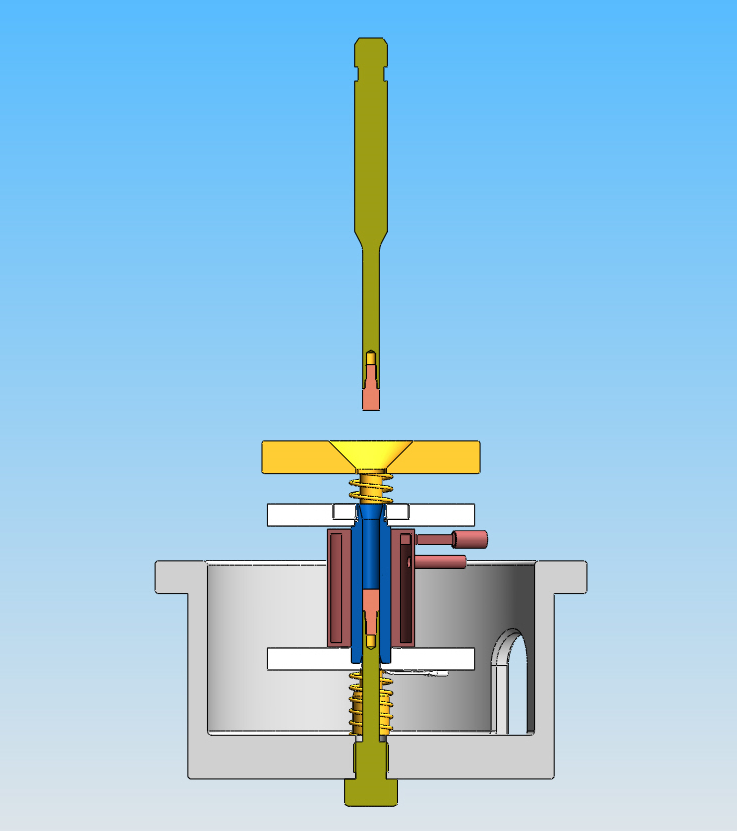
Sơ đồ1 PVTCấu trúc của thiết bị kiểm traNguyên lý
Ba,Ứng dụng quan hệ PVT
Ứng dụng1:Xuất phát từ việc ép phun.PVTĐường cong thay đổi trạng thái;
Trong quá trình ép phun, sự tan chảy của nhựa không Newton trong khoang khuôn làm cho dòng chảy thoáng qua không bằng nhiệt độ, sự tan chảy một mặt do tiếp xúc với khuôn nhiệt độ thấp và làm mát nhanh chóng, mặt khác do tác động cắt tốc độ cao và tạo ra nhiệt, trong thời gian này đã trải qua quá trình thay đổi áp suất, nhiệt độ và tốc độ cắt khác nhau, đểToàn diệnĐể mô tả ảnh hưởng của các điều kiện xử lý đối với tính chất của dòng chảy tan chảy, cần phải biết độ nhớt trong các điều kiện khác nhau (áp suất, nhiệt độ và tốc độ cắt).[2]. Vật liệu polymer trong quá trình hình thành các thông số vật chất khác nhau cũng trải qua một loạt các thay đổi, thông qua các vật liệu trênPhân tích mối quan hệ đặc tính P-V-T, có thể tìm thấy đường dẫn xử lý tương ứng trong đường cong quan hệ vật liệu PVT.
Bảng12] Thông số quá trình chế biến ép phun
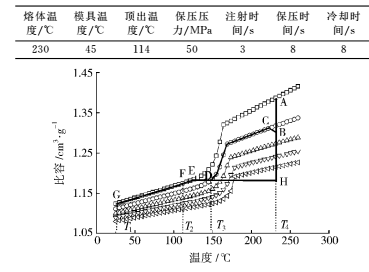
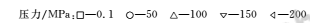
Sơ đồ2[2] PVTĐường cong trạng thái và lộ trình xử lý ép phun
Sơ đồ2Hiển thị,A-B-C-D-E-F-GĐường đi qua bànLướiCác thông số kỹ thuật trong vàPVTToàn bộ quá trình ép phun được mô tả bởi đường cong.Quá trình ép phun thường bao gồmNhư sau:
1. Nhựa hóa: A trong hình Điểm, biểu thị trạng thái tan chảy đã dẻo tốt, ở nhiệt độ nóng chảy trước khi tiêm.Áp suất dẻo tăng lên,Thời gian dẻotăng,Nhiệt độ tan chảyNâng cấp,Chất lượng dẻo tốt, nhiệt độ đồng đều, nhưng hiệu quả dẻoHạ xuống.Bình thường áp suất lưng không dễ quá cao. Trong trường hợp bình thường, áp suất trở lại càng thấp càng tốt, không nên vượt quáTừ 20MPa.
2. Làm đầy khuôn (tiêm): Phần A-B là giai đoạn tiêm đầy của vật liệu ở nhiệt độ dẻo (T4). Nếu áp suất tiêm không đủ, dễ sản xuất sản phẩm lõm xuống. Khi áp suất cao, chế phẩm thu nhỏ lại.
3. Chuyển đổi tiêm để giữ áp suất: Phần B-C là chuyển đổi từ điền sang giữ áp suất. Chuyển đổi chính xác là chìa khóa để đảm bảo áp suất trong khoang, nếu chuyển đổi quá sớm, khuôn sạc phải được hoàn thành dưới áp suất giữ, gây ra xu hướng áp suất giữ lớn; Chuyển đổi quá muộn, quá nhiều áp lực bên trong khuôn có thể dẫn đến quá tải, do đó làm cho sản phẩm tạo ra cạnh bay và ứng suất bên trong. Trong quá trình giữ áp suấtCổng cho ănXu hướng cao được tạo ra ở nơi này rất bất lợi cho chất lượng sản phẩm, để giảm xu hướng giữ áp suất, vật liệu ép vào khoang khuôn trong giai đoạn giữ áp suất phải càng ít càng tốt.
4. Hình thành làm mát: Phần C-D trên đường đẳng áp là quá trình giữ nguyên áp suất của vật liệu trong khoang. Áp suất giữ áp suất không được nhỏ hơn áp suất tiêm, lớn hơn một chút so với áp suất tiêm, để nó có thể đóng vai trò giữ áp suất. Giữ áp suấttăng,Áp suất khoang khuôntăng,Mật độ sản phẩmTăng lên.Tỷ lệ co rútnhỏ hơn,Căng thẳng nội bộtăng thêm。Điểm D cho thấy vật liệu trong khoang được làm mát dưới áp suất nhất địnhCổng cho ănnhiệt độT3, Tại thời điểm này, tỷ lệ tương ứng của nó là VD. Kể từ thời điểm này, vật liệu sẽ không bao giờ đi vào khoang. Phần D-E là quá trình làm mát đẳng dung, làm mát sự thay đổi áp suất bên trong buồng loại xác định cho đến khi đạt đến đường áp suất bình thường.
5. Mở khuôn phun ra: Phần E-F đề cập đến sản phẩm phun ra khi nó được làm mát dọc theo đường áp suất thông thường để đạt đến nhiệt độ phun ra T2. Điểm G là nhiệt độ môi trường xung quanh, có nghĩa là sản phẩm lấy ra được làm mát đến nhiệt độ phòng T1 dưới áp suất bình thường, do đó hoàn thành toàn bộ chu kỳ ép phun. Tại thời điểm này VG là tỷ trọng của polypropylene ở nhiệt độ phòng.
Từ biểu đồ có thể thấy được,Có rất nhiều con đường gia công để ép phun,Tức là thông quađiều kiện công nghệ khác nhau,Tất cảLàm cho mỗi ép phun đạt đến dòng áp suất bình thường tại cùng một điểm, do đó bạn có thể có được sự co lại của cùng một khối lượng và đạt được độ chính xác cao về kích thước, 利用Công nghệ kiểm tra PVT có thể nhanh chóng lựa chọn con đường xử lý đơn giản nhất。
PhảiVới2: Phương pháp phương trình trạng thái thu được các thông số nhiệt động lực học của polymer cao;
Mô tả hiện tại của polymer trong mô phỏng ép phunPVTCác mối quan hệ được sử dụng rộng rãi là hai miền được sửa đổi.TaitPhương trình trạng thái. bởi rightPVThồi quy phi tuyến tính của dữ liệu kiểm tra, thu đượcTaitPhương trình trạng thái.
Phương pháp phương trình trạng thái có thể thu được các thông số nhiệt động lực học của polymer cao, cung cấp hỗ trợ cơ sở dữ liệu thông số vật chất vật liệu cho phần mềm mô phỏng ép phun, chẳng hạn như dung tích vật liệu cụ thể, hệ số giãn nở nhiệt, hệ số nén đẳng nhiệt, và nhiệt độ kết tinh, v.v. Chịu ảnh hưởng của độ tin cậy chính xác của các thông số vật liệu, kết quả mô phỏng máy tính và quá trình đúc thực tế sẽ khác nhau.
bởi rightSố: 9928Hcủa vật liệu này.PVTNghiên cứu hiệu suất, sử dụng tên miền kép đã sửa đổiTaitPhương trình trạng thái mô phỏng đường cong của nó,Như hình3Có thể thấy,300 barvà600 barĐường cong phù hợp với điều kiện áp suất về cơ bản phù hợp với đường cong thử nghiệm thực tế.
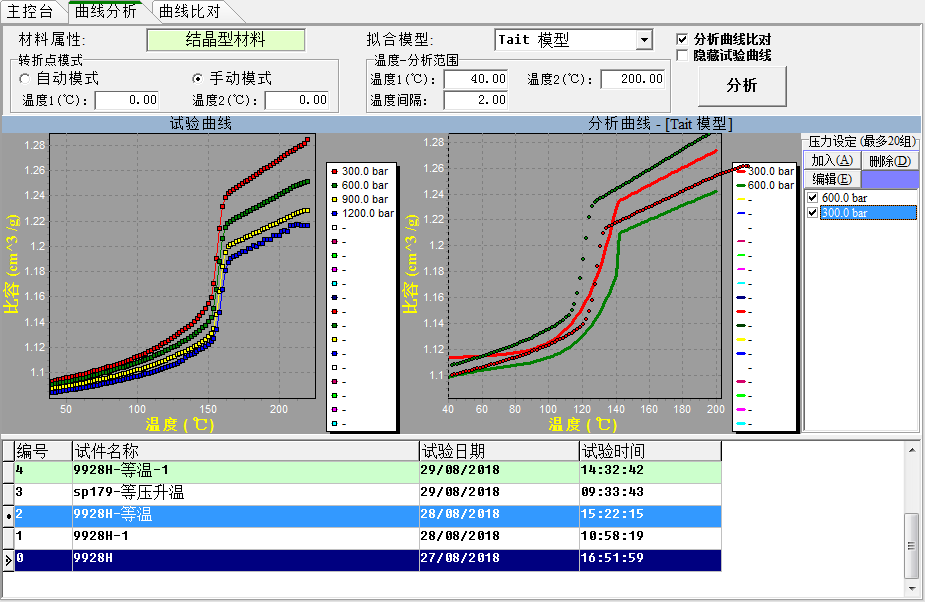
Sơ đồ3 Đường cong thử nghiệm vàTaitMô hình Curve Ratio
Ứng dụng3: Đo lường polyhợpNhiệt độ và áp suất chuyển pha của vật;
|
|
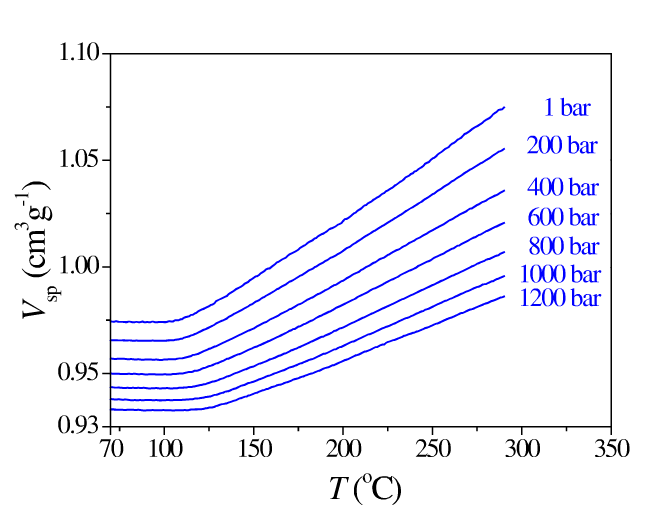
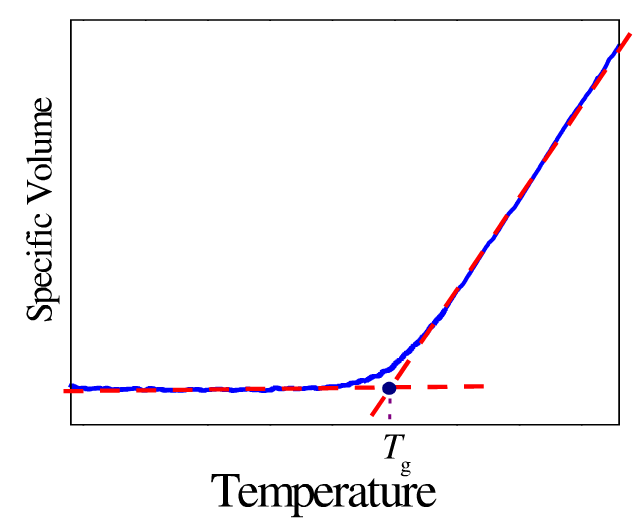
Sơ đồ4 tụ họphợpvậtNhiệt độ chuyển pha ở áp suất khác nhau
Như hình4Cho thấy, bằng cách kiểm tra polymer dưới áp suất khác nhauPVTĐường cong quan hệ, có thể thấy được nhiệt độ chuyển pha của loại polyme này trong các điều kiện áp suất khác nhau.
IV. Kết luận
bởi polymerPVTLiên hệkiểm tra,Không chỉ có thể tìm thấy con đường quy trình sản xuất tốt nhất, giảm sự xuất hiện của sản phẩm trong sản xuấtXuất hiện, kích thước, trọng lượng, vvVấn đề chất lượng, và các thông số vật chất khác nhau của vật liệu có thể được tìm thấy thông qua các phương trình trạng thái, cung cấp hỗ trợ dữ liệu cho nghiên cứu lý thuyết;PVTkiểm traKết hợp với quy trình sản xuất thực tế,có thểNâng cao hiệu quả chuyển đổi của nghiên cứu và phát triển vật liệu mới để sản xuất hàng loạt, hỗ trợ sự phát triển của vật liệu phi kim loại, thúc đẩy đột phá công nghệ và ứng dụng sáng tạo của Trung Quốc trong xe năng lượng mới.
Tài liệu tham khảo:
[1] Dương Vệ Dân, Vương Kiến, Tạ Bằng Trình, Đinh Ngọc Mai, Polymer PVT quan hệ thử nghiệm tiến bộ nghiên cứu công nghệ, Trung Quốc Nhựa, 2008, 22 (2): 81-89.
[2] Li Feng, Sun Jin, Li Yongquan, Tính chất lưu biến của polypropylene và nghiên cứu quan hệ PVT và ứng dụng trong ép phun, Nhựa Trung Quốc, 2012,26(6):62-66.