- Thông tin E-mail
- Điện thoại
-
Địa chỉ
Số 128 Tongxing North Road, Quận Bắc Tầm, Trùng Khánh
Danh mục sản phẩm
Chongqing Danduo Technology Co., Ltd
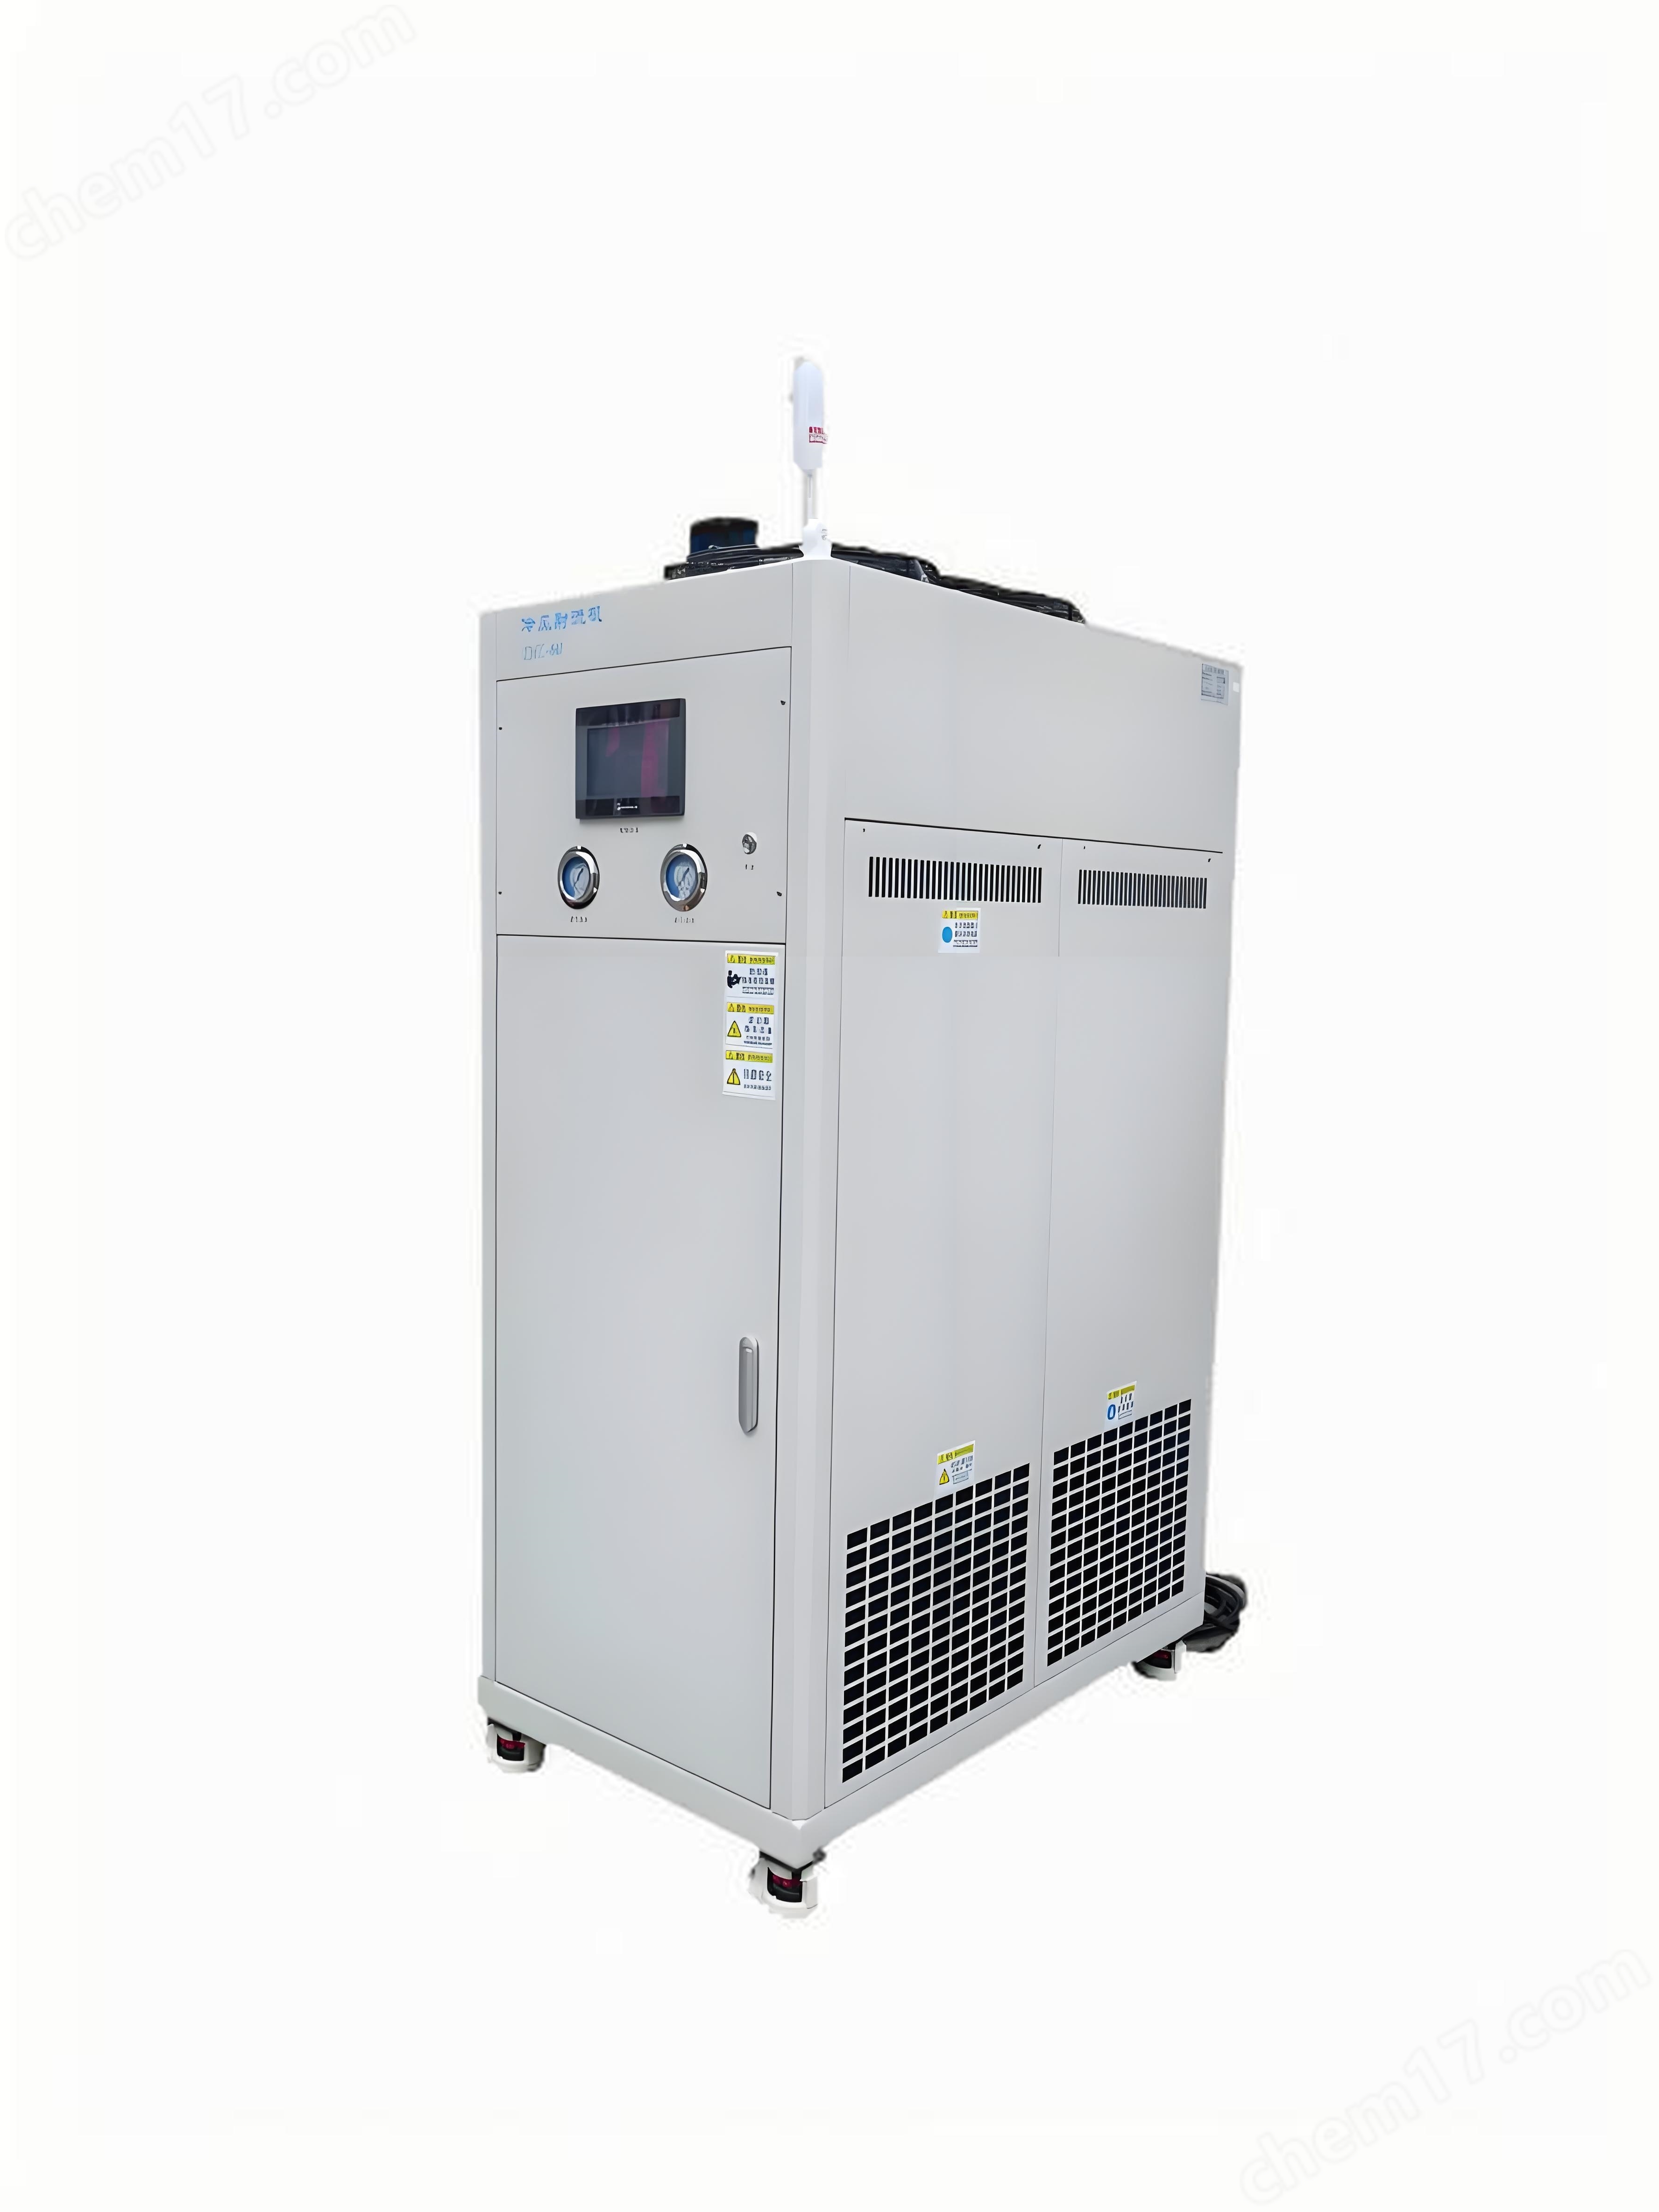

Thép không gỉ gia công nhiệt độ thấp
Có thể đàm phánCập nhật vào05/06
- Mô hình
- Thiên nhiên của nhà sản xuất
- Nhà sản xuất
- Danh mục sản phẩm
- Nơi xuất xứ
Tổng quan
Gia công nhiệt độ thấp bằng thép không gỉ là một quá trình đặc biệt được thiết kế để cải thiện hiệu suất cắt của vật liệu, kéo dài tuổi thọ công cụ, cải thiện chất lượng bề mặt phôi và độ chính xác kích thước bằng cách giảm nhiệt độ gia công.
Chi tiết sản phẩm
Thép không gỉ gia công nhiệt độ thấpLà một quá trình đặc biệt được thiết kế để cải thiện hiệu suất cắt của vật liệu, kéo dài tuổi thọ công cụ, cải thiện chất lượng bề mặt phôi và độ chính xác kích thước bằng cách giảm nhiệt độ xử lý. Kỹ thuật này đặc biệt thích hợp cho các vật liệu khó xử lý như thép không gỉ, vì loại vật liệu này được xử lý ở nhiệt độ bình thường thường thường đi kèm với lực cắt cao và tích tụ nhiệt, dễ dẫn đến các vấn đề như mài mòn công cụ nhanh hơn và biến dạng phôi.
Nguyên tắc hoạt động
Giảm ảnh hưởng nhiệt:
Xử lý trong môi trường nhiệt độ thấp có thể làm giảm nhiệt hiệu quả do ma sát, do đó tránh biến dạng hoặc tạo ra ứng suất dư của phôi do quá nóng.
Cải thiện độ cứng và độ dẻo dai của vật liệu:
Giảm nhiệt độ có thể làm cho một số vật liệu kim loại, bao gồm cả thép không gỉ, trở nên giòn và cứng hơn, giúp giảm lực cản cắt, làm cho việc cắt dễ dàng hơn và cho phép kết thúc bề mặt tốt hơn.
Kéo dài tuổi thọ công cụ:
Môi trường nhiệt độ thấp làm giảm tác động của nhiệt được tạo ra trong quá trình cắt trên công cụ và giảm nguy cơ làm mềm hoặc oxy hóa vật liệu công cụ, do đó kéo dài tuổi thọ của công cụ.
Kiểm soát sự thay đổi cấu trúc vi mô:
Đối với một số ứng dụng cụ thể, xử lý nhiệt độ thấp có thể giúp kiểm soát những thay đổi trong cấu trúc vi mô bên trong vật liệu, chẳng hạn như ức chế chuyển pha, điều này rất quan trọng để duy trì các đặc tính vật liệu và cải thiện chất lượng thành phẩm.
Quá trình xử lý nhiệt độ thấp bằng thép không gỉ:
Giai đoạn tiền xử lý
Làm sạch và khử nhiễm: loại bỏ vết dầu, tạp chất trên bề mặt thép không gỉ và đảm bảo chất lượng xử lý tiếp theo.
Cảm ứng giòn ở nhiệt độ thấp (đối với thép không gỉ ferritic): Tạo ra sự giòn ở nhiệt độ thấp hoặc chuyển đổi martensitic bằng cách làm mát phôi đến nhiệt độ mục tiêu (chẳng hạn như -50 ° C đến -150 ° C) bằng cách ngâm nitơ lỏng hoặc chuck đông lạnh điện tử.
Xây dựng môi trường nhiệt độ thấp
Lựa chọn phương tiện làm mát:
Nitơ lỏng: độ tinh khiết ≥99,999%, nhiệt độ -196 ℃, thích hợp cho chế biến nhiệt độ rất thấp.
Khí nhiệt độ thấp: chẳng hạn như khí nén hoặc nitơ được làm mát bằng hệ thống làm lạnh đến -40 ° C đến -80 ° C, thích hợp cho các vật liệu nhạy cảm với nitơ lỏng.
Phương pháp làm mát:
Loại làm mát bên ngoài: Chỉ làm mát bề mặt phôi hoặc công cụ, thích hợp cho gia công thô.
Loại làm mát bên trong: Vận chuyển chất lỏng nhiệt độ thấp thông qua lỗ bên trong của dụng cụ cắt hoặc thông qua kênh bên trong của phôi, làm cho nhiệt độ của khu vực cắt đồng đều, thích hợp để hoàn thiện.
Cắt gia công thực hiện
Lựa chọn máy công cụ và dao:
Máy công cụ: Máy tiện ngang chính xác được lựa chọn, tốc độ trục chính 25-1600r/phút, lượng thức ăn 0,05-1,50mm/r.
Công cụ cắt: Ưu tiên sử dụng công cụ làm mát bên trong (chẳng hạn như bit làm mát bên trong, dao phay), đảm bảo chất lỏng nhiệt độ thấp trực tiếp đến giao diện cắt. Đối với vật liệu tinh thể, cần sử dụng công cụ cắt kim cương để giảm thiệt hại bề mặt phụ.
Tối ưu hóa thông số cắt:
Tốc độ cắt: Độ giòn của vật liệu tăng lên ở nhiệt độ thấp, có thể tăng tốc độ cắt thích hợp (chẳng hạn như 200-500m/phút) để giảm lực cắt, nhưng cần tránh tăng nhiệt độ do tốc độ quá cao.
Lượng thức ăn: Điều chỉnh theo độ cứng của vật liệu, thường là 0,05-0,2mm/r để cân bằng hiệu quả cắt với độ nhám bề mặt.
Số lượng dao ăn trở lại: được kiểm soát trong 0,1-1,0mm khi gia công chính xác, tránh lực cắt quá lớn dẫn đến biến dạng phôi hoặc hỏng công cụ.
Phun chất lỏng nhiệt độ thấp:
Góc phun thường là 30 ° - 45 °, cách điểm cắt 10-30mm, đảm bảo môi trường làm mát bao phủ đồng đều giao diện cắt.
Theo dõi nhiệt độ vùng cắt trong thời gian thực, điều chỉnh lượng phun chất lỏng nhiệt độ thấp thông qua bộ điều khiển phản hồi, duy trì nhiệt độ mục tiêu (chẳng hạn như -50 ° C).
Giai đoạn hậu xử lý
Xử lý ủ: Loại bỏ căng thẳng và biến dạng bên trong do xử lý nhiệt độ thấp, cân bằng độ cứng và sức mạnh.
Xử lý bề mặt: đánh bóng, làm sạch loại bỏ phương tiện làm mát dư, cải thiện chất lượng bề mặt.
Kiểm tra hiệu suất: Xác minh độ bền va đập ở nhiệt độ thấp (giá trị AKv) bằng thử nghiệm va đập Charpy, đảm bảo khả năng chống gãy của vật liệu ở nhiệt độ mục tiêu.

