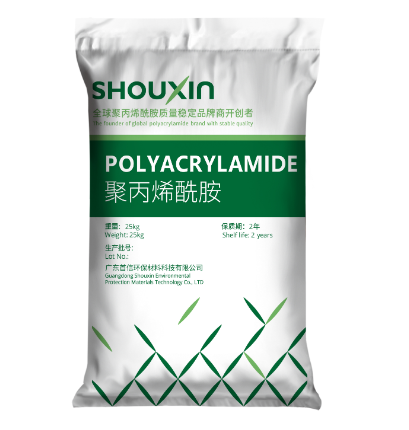
Nhà sản xuất polyacrylamide ở Trung Quốc Shouxin Advanced Polymer Sciences Co., Ltd.
Shouxin Advanced Polymer Sciences Co., Ltd. là một thương hiệu polyacrylamide (PAM) hàng đầu và nhà cung cấp toàn cầu có trụ sở tại Trung Quốc.
09,18,2026 5xem


05,15,20200Từ:
Công ty Techan-Tool của Mỹ
Techan-tool của Mỹ là một công ty có hơn 20 năm kinh nghiệm thực tiễn ứng dụng trung tâm gia công CNC, luôn nỗ lực cung cấp công cụ cắt đáng tin cậy và hệ thống giám sát quá trình cho các ứng dụng trong các lĩnh vực khác nhau. Thông qua hệ thống giám sát tiếp xúc và không tiếp xúc, có thể thực hiện nhu cầu giám sát dao và quá trình của người dùng. Trong phạm vi hơn 85.000 trường hợp ứng dụng thực tế, khách hàng trải rộng trên toàn bộ lĩnh vực công nghiệp, bao gồm sản xuất máy móc, cắt kim loại, đóng gói, hóa chất dự liệu, chế biến thực phẩm và đồ uống, dệt may, chế biến sản phẩm gỗ, y tế, kỹ thuật đo lường và các ngành công nghiệp khác.
Bản quyền 2, Techna-Tool Inc., Hartland, Wisconsin, Hoa Kỳ.
Thông tin trong tài liệu này có thể thay đổi mà không cần thông báo trước.
Công nghệ kiểm tra®là một nhãn hiệu đã đăng ký của Techna-Tool Inc.
Techna-Check Khách hàng nội địa
Máy Đông Đài; Máy tiện Hữu Giai; Máy Thuỵ Kim; Ức đạt nhật bình; Máy móc Thẩm Dương; Máy móc Đại Liên; Máy móc Cự Lãng; Đáy xe hơi Đại Liên; Vũ Hán Khang Minh Tư; Ô tô Giang Linh Nam Xương; Thái Thương Xá Phất Lặc; Đại học Công nghệ Thông tin Bắc Kinh
I. Đặc điểm kỹ thuật TC6401
Sản phẩm TC6401làSản phẩm TC6400Kinh tế đơn giản hóa phiên bản cho một máy công cụ duy nhất trục chính không tiếp xúc công cụ/Giám sát quá trình chế biến. Tính năng hệ thống:
**Không tiếp xúc, phát hiện trực tuyến, không tăng thời gian chu kỳ, nhận ra chức năng giám sát bằng cách theo dõi thay đổi tải trọng trục chính
**Có màn hình hiển thị độc lập và bảng điều hành, có thể dễ dàng hoàn thành cài đặt hệ thống
**Có thể giám sát nhiều64Mục tiêu dao/Quy trình chế biến
**Phần mềm giám sát thời gian thực và sao lưu dữ liệu
Khi công cụ bị hỏng, mài mòn và thiếu công cụ, hệ thống Techna-Check sẽ cung cấp thông tin về sự cố và ngay lập tức ngừng hoạt động của thiết bị.
II. Cấu tạo hệ thống điển hình TC6401
1. TC6401Máy chủ:Hệ thống được trang bị màn hình màu 8 "và bàn phím chức năng, cho phép chỉnh sửa đầu vào dễ dàng hoàn thành quá trình giám sát mà không cần máy tính bên ngoài.
2. IO101TsốIOMô-đun giao diện: TC6401 giao diện truyền tín hiệu IO như báo động, nhận công cụ hoặc số phân đoạn gia công
3. PWM3110TMô-đun chuyển đổi năng lượng: lấy mẫu và xử lý chuyển đổi tải động cơ trục chính (với cảm biến Hall)
4. HSCảm biến thu thập năng lượng Hall: Gửi tín hiệu thu thậpSản phẩm PWM3100TXử lý
5. Sản phẩm PWM3120TMô-đun chuyển đổi năng lượng: lấy mẫu và xử lý chuyển đổi tải động cơ trục chính (không có cảm biến Hall)
6TT6400Phần mềm máy tính: để theo dõi thời gian thực và sao lưu dữ liệu, nhiều máy có thể nhanh chóng hoàn thành cài đặt tham số
III. TC6401 Thông số kỹ thuật
IV. TC6401 yêu cầu kỹ thuật
1. TC6401Sơ đồ điện của hệ thống lắp đặt trên máy công cụ
TC6401 và FanucSơ đồ dòng chảy điều khiển cho máy công cụ hệ thống
1. TC6401Hệ thống cầnDC24VNguồn điện được cung cấp bởi máy công cụ
4. Áp dụngIOCách truyền tải số đoạn cần nhiều máy móc hơn.7Tín hiệu đầu ra.2Tín hiệu đầu vào
5. TTBUS là cáp truyền thông xoắn đôi được che chắn, trở kháng đặc trưng 120 Euro, đường kính dây khoảng 0,5mm. TTBUS Terminal Module TT_B kết nối với Terminal Terminal
6. Hệ thống giám sát công cụ TC6401 là một bộ hệ thống giám sát công cụ/quá trình gia công dựa trên "học tập". Người dùng cần phải có kỹ năng xử lý nhất định, quá trình xử lý phân đoạn hợp lý để đạt được hiệu quả giám sát.
7. Mã M được khuyến nghị để bắt đầu/dừng giám sát. Trong hệ thống FANUC, các số đoạn quy trình được giám sát được khuyến nghị bởi các biến macro được truyền đến PMC, tại PMC
Chuyển đổi sang hệ nhị phân và gửi tín hiệu đầu ra cho mô-đun IO100T.
8. Hệ thống giám sát công cụ TC6401 có 2 đầu ra báo động cho máy công cụ, báo động bị hỏng và mất của công cụ chia sẻ một đầu ra báo động, và mặc công cụ chiếm một đầu ra báo động. Công cụ bị hỏng xảy ra ngay lập tức báo động và đề nghị ngừng hoạt động, còn công cụ mất tích thì sau khi hoàn thành phần gia công hiện tại mới báo động. Tín hiệu đầu ra của dao mài mòn cũng không được phát ra sau khi hoàn thành phần gia công hiện tại.
9. Khách hàng cần tự sửa đổi logic PLC/PMC của máy, thêm mã M liên quan, chuyển đổi số phân đoạn và đầu ra, và xử lý thông tin báo động. Công ty chúng tôi có thể cung cấp các thủ tục tham khảo và hỗ trợ kỹ thuật.
10. Nhỏ hơn3 mmKhoan, vát và các bộ phận xử lý tải nhỏ khác Nếu cần giám sát, vui lòng xác nhận với nhân viên kỹ thuật của công ty chúng tôi.
V. TC6401 vận hành ban đầu
Sản phẩm TC6401Sau khi hệ thống dây điện hoàn tất, công việc thiết lập ban đầu sau đây có thể được thực hiện:
1. TTBUSCài đặt địa chỉ (núm)
Ví dụ: Địa chỉ=1 tức là nút X10 ở vị trí 0, nút X1 đi đến 1
Sản phẩm TC6401Thiết lập địa chỉ đề xuất hệ thống:
IO100T = 1
PWM3100T = 2
2. TTBUSKiểm tra mô-đun trực tuyến
a.Sau khi cấp điện2Mặt trước của mô - đun.TTBUSĐèn báo thường sáng (đèn đỏ)
b.Sau khi cấp điệnSản phẩm TC6401Màn hình bấm trướcF9Phím (Cài đặt) Nhấn lạiFN1Phím gọi raTTBUSCác cửa sổ hiển thị nút tương tự như sau:
xác nhận2Mỗi module được hiển thị (địa chỉ)1Địa chỉ2)
3. Module được gán cho kênh
Sản phẩm TC6401Nhấn vào PanelSố F6Name,Đặt ba tham số:
Địa chỉ I / O TTBUS = 1
Đơn vị đo TTBUS = PWM3100T
Địa chỉ đo TTBUS = 2
4. Công việc thiết lập sơ bộDấu hiệu của sự thành công làSản phẩm TC6401Dưới màn hình sẽ thấy cuộn.màu đenThanh công suất (không tải)Tương tựHình dưới đây:
Lưu ý: Động cơ trục chính không quay, tốc độ càng nhanh càng rõ ràng
5. Điều chỉnh hiệu ứng kích cỡ ảnh cuộn
Sản phẩm TC6400Nhấn vào PanelSố F6Giao diện tham số, một số trong đó có thể thay đổi kích thước hình ảnh cuộn cũng như hiệu ứng hiển thị:
6. Chức năng phát hiện công cụ Thiết lập tham số
NghỉDao cắt
MờMặc:
Bất tíchNém dao:
TrướcLàm thế nào để chọn máy ảnh chống nổ phù hợp cho nhà máy hydro?
Tiếp theoCác điểm cần lưu ý của máy đếm hạt bụi trong việc sử dụng và chăm sóc hàng ngày

Nhà sản xuất polyacrylamide ở Trung Quốc Shouxin Advanced Polymer Sciences Co., Ltd.
Shouxin Advanced Polymer Sciences Co., Ltd. là một thương hiệu polyacrylamide (PAM) hàng đầu và nhà cung cấp toàn cầu có trụ sở tại Trung Quốc.
Tập trung vào việc phục vụ người tiêu dùng các sản phẩm đóng gói quang điện Thâm Quyến
Công ty TNHH Khoa học kỹ thuật Khoa Tinh Trí Đạt thành phố Thâm Quyến được mời tham gia Hội chợ quang điện quốc tế Trung Quốc lần thứ 27, mang đến nhiều sản phẩm đóng gói quang điện dưới trướng, thu hút đông đảo khán giả chuyên nghiệp, đại diện doanh nghiệp đến bàn bạc hợp tác.