-
Thông tin E-mail
1019062891@qq.com
-
Điện thoại
18021603489
-
Địa chỉ
Phòng 108, Tòa nhà số 3, Công viên Khoa học Huixian Zhihui, 118 Anyang Road, Quận Houqiu, Tô Châu
Về chúng tôi
Weisite Technology (Suzhou) Co., Ltd
Thiết bị vớt váng dầu mỡ cho xử lý nước thải -PetroXtractor - Well Oil Skimmer (
Ngày:2025-12-02Đọc:0
I. Nguyên tắc làm việc
Dược phẩm đôi vít nóng chảy đùnNguyên lý cốt lõi có thể tóm tắt là:Hai hoặc nhiều vật liệu (thường là API, chất mang polymer, phụ kiện chức năng) được đặt bên trong thùng máy được làm nóng, thông qua hoạt động vận chuyển, cắt, trộn và nóng chảy của hai vít nối với nhau, cùng hướng hoặc quay ngược lại, tạo thành một chất tan chảy đồng nhất, liên tục và cuối cùng được đùn qua đầu chết, sau khi làm mát và chữa khỏi để có được hình dạng phân tán rắn hoặc phức hợp mong muốn.
Quy trình làm việc của nó có thể được chia thành các bước chính sau:
1. Khu vực cho ăn và vận chuyển rắn
Quy trình: Vật liệu bột trộn khô trộn sẵn được thêm vào từ miệng cho ăn. Trong phần đầu của vít, vật liệu chủ yếu dựa vào lực đẩy cơ học được tạo ra bởi vòng quay của vít để vận chuyển về phía trước.
đặc điểm: Nhiệt độ khu vực này khá thấp, vật liệu cơ bản vẫn ở trạng thái rắn. Phần tử vít thường là phần tử vận chuyển và rãnh ốc sâu hơn để thiết lập áp suất và ngăn chặn tắc nghẽn nóng chảy sớm của vật liệu.
2. Khu vực nóng chảy và dẻo
Quy trình: Khi vật liệu được vận chuyển xuống hạ lưu, máy sưởi ở vách ngoài của thùng máy bắt đầu làm nóng vật liệu. Đồng thời, việc cắt mạnh của vít trên vật liệu cũng tạo ra rất nhiều nhiệt ma sát. Khi nhiệt độ vật liệu đạt đến nhiệt độ chuyển đổi thủy tinh hoặc điểm nóng chảy của nó, nó bắt đầu làm mềm, tan chảy.
đặc điểm: Đây là một trong những khu vực quan trọng nhất. Sự kết hợp của các yếu tố vít thay đổi, giới thiệuKhối nhào. Các khối nhào tạo ra hỗn hợp xuyên tâm và trục mạnh mẽ, đảm bảo truyền nhiệt đều, cho phép tất cả các thành phần tan chảy và đồng nhất. Kiểm soát nhiệt độ trong khu vực này là rất quan trọng.
3. Khu vực hỗn hợp và phân tán
Quy trình: Trong trạng thái nóng chảy, lợi thế độc đáo của ốc vít đôi được phát huy đầy đủ. Sự kết hợp của hai trục vít tạo ra hiệu ứng tự làm sạch, tránh vật liệu bị mắc kẹt và phân hủy trên vít.
Phân phối hỗn hợp: Thông qua sự thay đổi hướng dẫn, xoắn ốc của phần tử ren, lớp dòng chảy tan chảy của các thành phần khác nhau liên tục được kéo dài, gấp, chia và sắp xếp lại để đạt được sự phân bố đồng đều trên vĩ mô.
Trộn phân tán: Bằng lực cắt mạnh mẽ của các khối nhào, các hạt thuốc (API) không thể hòa tan ban đầu sẽ bị phá vỡ và phân tán đều vào tan chảy polymer. Điều này rất quan trọng để hình thành các phân tán rắn vô định hình và cải thiện độ hòa tan của thuốc.
đặc điểm: Cường độ cắt và hiệu quả trộn của khu vực này trực tiếp quyết định chất lượng của sản phẩm cuối cùng.
4. Khu vực xả (tùy chọn)
Quy trình: Nếu vật liệu chứa dung môi dễ bay hơi, độ ẩm hoặc vật liệu phân tử thấp, một phần xả có thể được thiết kế trên vít. Bằng cách giảm áp suất thùng, các chất dễ bay hơi này thoát ra khỏi vật liệu và được rút ra bởi hệ thống chân không.
đặc điểm: Rất hữu ích cho các quy trình đòi hỏi phải loại bỏ dung môi dư hoặc thực hiện quá trình khử bay hơi.
5. Đo lường và xây dựng khu vực áp lực
Quy trình: Gần đầu khuôn, rãnh ốc vít trở nên nông hơn, đóng vai trò đo lường và kiểm soát chính xác lượng đầu ra của vật liệu. Đồng thời, áp suất cao hơn nữa được thiết lập để buộc dung dịch nóng chảy qua đầu chết.
đặc điểm: Đảm bảo tính liên tục và ổn định của đùn.
6. đùn và đúc
Quy trình: Hợp nhất đồng nhất được ép đùn bởi một hình dạng cụ thể của đầu khuôn (như strand die, sheet die). Các dải hoặc mảnh ép đùn ngay lập tức đi vào hệ thống làm mát (làm mát bằng nước hoặc làm mát bằng không khí), nhanh chóng chữa khỏi hình thành.
Hậu xử lý: Các chất đùn sau khi bảo dưỡng thường được kéo, cắt thành các hạt (Pellets) hoặc mảnh, tạo điều kiện cho các hoạt động chuẩn bị như viên nén tiếp theo, viên nang làm đầy, v.v.
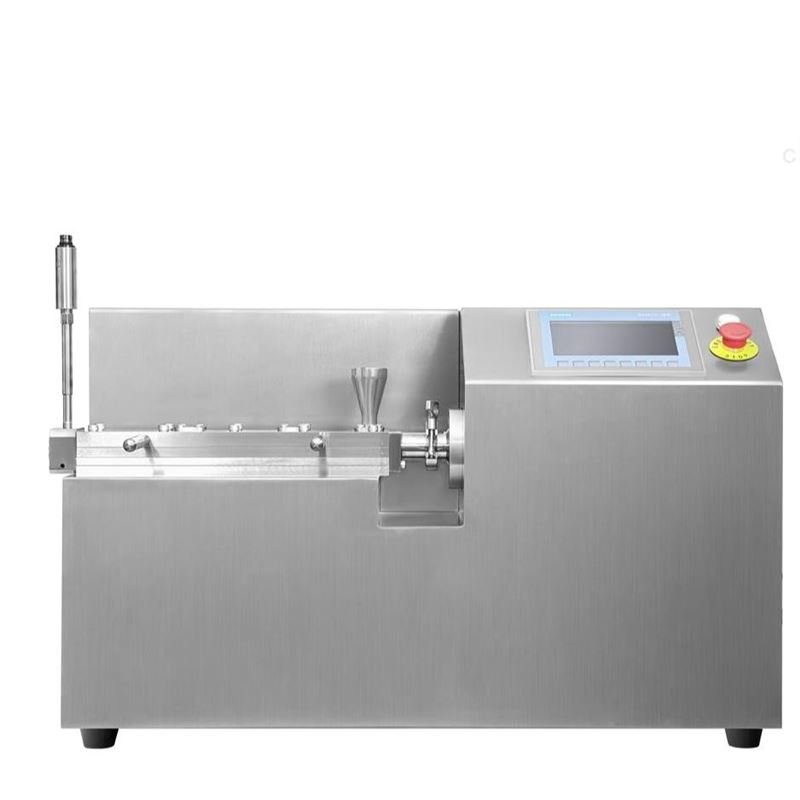
II. Tối ưu hóa quy trình
Mục tiêu của quá trình tối ưu hóa là đạt đượcKhả năng tái tạo tốt, chất lượng ổn địnhSản phẩm, cốt lõi là......Đảm bảo thuốc được phân tán đồng đều trong tàu sân bay ở trạng thái tối ưu (thường là vô định hình)Đồng thời tránh suy thoái nhiệt và cắt quá mức. Tối ưu hóa chủ yếu xoay quanh một số thông số chính sau:
Tối ưu hóa công thức (Formulation optimization)
Đó là nền tảng của sự thành công.
Lựa chọn tàu sân bay: Các polyme phổ biến như HPMCAS, HPMC, PVP VA64, Soluplus, v.v. Chất mang thích hợp cần được lựa chọn theo tính chất của API (axit và kiềm, trọng lượng phân tử), độ hòa tan mục tiêu (phụ thuộc vào pH hoặc không phụ thuộc vào pH).
Tính năng API: Độ hòa tan vốn có của API, điểm nóng chảy, ổn định nhiệt, liều lượng, v.v. ảnh hưởng trực tiếp đến cửa sổ quy trình.
Phụ trợ: Chất hoạt động bề mặt có thể được thêm vào để cải thiện độ ẩm, hoặc chất làm dẻo được thêm vào để cải thiện tính chất cơ học của đùn.
Tối ưu hóa tham số quy trình (Process Parameter Optimization)
Đây là phương pháp điều khiển trung tâm của công nghệ ép đùn nóng chảy.
•Quá thấp: Vật liệu không thể tan chảy đầy đủ, hỗn hợp không đều, có điểm trắng. •Quá cao: Có thể dẫn đến suy thoái nhiệt API hoặc tàu sân bay, kết tinh lại thuốc. •Tối ưu hóa: Từ cổng thức ăn đến đầu khuôn, nhiệt độ thường tăng theo từng bước. Chúng ta cần tìm thứ có thể làm tan chảy và không gây suy thoái.Nhiệt độ hiệu quả thấp。 | ||
•Tốc độ quay cao: Cắt mạnh, hiệu quả phân tán tốt, nhưng năng suất cao và thời gian dừng ngắn; Nó có thể dẫn đến quá nóng và suy thoái. •Tốc độ quay thấp: Cắt yếu, trộn có thể không đầy đủ, nhưng ở lại lâu, có lợi cho truyền nhiệt và phản ứng. •Tối ưu hóa: Trong điều kiện đảm bảo trộn đều, lựa chọn có thể đáp ứng công suất và không gây suy thoáiTốc độ quay hiệu quả thấp。 | ||
•Tỷ lệ điền quá cao: Áp suất quá lớn bên trong thùng máy có thể gây tràn hoặc quá tải động cơ. •Tỷ lệ điền quá thấp: Vật liệu dừng lại quá lâu trong ống máy, cũng có thể dẫn đến suy thoái. •Tối ưu hóa: Thường liên kết với tốc độ vít để điều chỉnh, duy trì tỷ lệ lấp đầy ổn định và vừa phải (thường là 50% -80%). | ||
•Góc của khối nhào: Góc càng nhỏ (như 30 °), cắt càng mạnh, hiệu quả phân tán càng tốt; Góc càng lớn (ví dụ 60 °), hỗn hợp phân phối là chính. •Góc cột sai: Thay đổi đường dẫn dòng chảy vật liệu, tăng cường hỗn hợp. •Tối ưu hóa: Theo kích thước hạt và độ cứng của API, thiết kế kết hợp vít phù hợp. Đối với các API khó phân tán, cần phải tăng phần nhào có độ bền cắt cao sau vùng nóng chảy. | ||
•Tối ưu hóa: Cố gắng đạt được bằng cách điều chỉnh kết hợp vít và tốc độ quayPhân phối thời gian dừng hẹpĐiều này có thể đảm bảo tất cả vật liệu trải qua lịch sử gia công giống nhau, nâng cao tính nhất quán giữa các lô. |
Giám sát trực tuyến và kiểm soát chất lượng (In-line Monitoring&QC)
Phổ Raman/NIR: Có thể được cài đặt trên thùng, theo dõi thời gian thực API của chuyển đổi hình dạng (từ vô định hình đến tinh thể) và nồng độ đồng nhất, đạt đượcPhát hiện phát hành thời gian thực。
Giám sát mô-men xoắn: Phản ánh áp suất và độ nhớt vật liệu bên trong thùng máy. Sự thay đổi đột ngột trong mô-men xoắn có thể báo hiệu sự gián đoạn cho ăn, nóng chảy kém hoặc suy thoái xảy ra.
Giám sát áp suất: Ổn định áp suất trước khi chết là chìa khóa để đảm bảo hình dạng và chất lượng đùn.
III. Kết luận và lợi thế
Nguyên tắc làm việc Core:Nóng bỏng +Việt +Hỗn hợp =Đồng nhất tan chảy →Ép đùn。
Tối ưu hóa quy trình Core: Thông qua quy định có hệ thốngNhiệt độ, tốc độ quay, cho ăn, kết hợp vítBốn yếu tố, trongChất lượng sản phẩm (độ hòa tan, ổn định)、Hiệu quả sản xuấtvàQuá trình ổn địnhTìm được điểm cân bằng tốt nhất.
Ưu điểm chính của ép đùn nóng chảy dược phẩm:
Tăng đáng kể độ hòa tan và khả dụng sinh học của thuốc khó hòa tan(Chủ yếu bằng cách hình thành các phân tán rắn vô định hình).
Sản xuất liên tục: Hiệu quả cao, dễ phóng to, phù hợp với triết lý QbD và GMP.
Không cần dung môi: Bảo vệ môi trường xanh, tránh được vấn đề dung môi còn sót lại.
Có thể tích hợp nhiều hoạt động đơn vịVí dụ như trộn, tạo hạt, sản xuất phim...... có thể hoàn thành trong một bước.
Niêm phong tốt: Giảm phơi nhiễm bụi, cải thiện môi trường làm việc.
Tóm lại, đùn nóng chảy trục vít đôi dược phẩm là một công nghệ nền tảng mạnh mẽ, ứng dụng thành công của nó phụ thuộc vào sự hiểu biết sâu sắc về công thức, hoạt động thiết bị chính xác và tối ưu hóa quy trình khoa học.
Bài viết cuối cùng:Sử dụng loại sản xuất Microjet Homogenizer
Bài viết tiếp theo:Ứng dụng và triển vọng của máy đùn nóng chảy trục vít đôi dược phẩm trong ngành công nghiệp dược phẩm